idioma
Hogar / Blog / Noticias de la industria / ¿Cuáles son los problemas comunes con las bombas autocebantes? Causas y soluciones explicadas
Noticias

 2026.09.21
 Noticias de la industria
A las 6:40 a. m. de cualquier día laborable, una estación de bombeo de aguas residuales municipal puede llamar a la línea de servicio con la misma queja: la bomba autocebante de plomo funcionó normalmente durante la noche, pero la presión de descarga cayó a cero y la alarma de nivel alto parpadea. Llega el técnico de guardia, abre el tapón de cebado en la carcasa de la bomba, vierte dos cubos de agua, reinicia el motor y la bomba comienza a cebarse en 40 segundos. No se utilizaron repuestos. No se cambió ninguna tubería. El registro de mantenimiento simplemente dice: "Recebar la bomba después de perder el cebado".
Si ha operado o mantenido bombas autocebantes, esta escena le resultará familiar. Estas bombas están diseñadas para evacuar el aire de una línea de succión automáticamente; sin embargo, una gran proporción de fallas en el campo aún están relacionadas con el aire, la succión o son causadas por un pequeño pasaje bloqueado dentro de la carcasa. Como fabricante con dos bases de producción que cubren casi 60.000 metros cuadrados, seis talleres de mecanizado, dos bahías de montaje y una plataforma de prueba de rendimiento de bombas dedicada que maneja diámetros de 32 mm a 1200 mm, hemos analizado cientos de unidades devueltas y registros de servicio. Según nuestra experiencia, más del 80 por ciento de los problemas de las bombas autocebantes se remontan a un pequeño conjunto de causas repetibles.
Punto clave: Antes de inspeccionar el motor, los controles eléctricos o el impulsor, verifique el lado de succión. Las fugas de aire, la pérdida de cebado, la elevación excesiva y un puerto de recirculación bloqueado son responsables de la mayoría de las fallas de las bombas autocebantes.
Este artículo resume los problemas más comunes con las bombas autocebantes, explica el mecanismo detrás de cada una y brinda a su equipo de mantenimiento comprobaciones prácticas que no requieren instrumentos especializados.
Una bomba autocebante mantiene una cantidad de líquido en la carcasa de la bomba después del llenado inicial. Cuando el impulsor gira, extrae aire de la línea de succión y lo mezcla con el líquido contenido en la carcasa, produciendo una mezcla de aire y líquido que se descarga en una cámara de separación de aire. En esa cámara la velocidad cae, las burbujas de aire escapan por la salida de descarga y el líquido más pesado vuelve a caer y recircula al impulsor. El ciclo se repite hasta que se expulsa todo el aire del tubo de succión y el líquido llega al impulsor de forma continua.
Este proceso de autocebado depende de tres condiciones: la carcasa debe retener suficiente líquido en todo momento; la línea de succión debe mantener el vacío sin fugas; y los pequeños canales internos que apoyan la recirculación deben permanecer abiertos. Cuando cualquiera de estos falla, la bomba puede girar a máxima velocidad durante horas mientras suministra poco o ningún líquido.
La distribución a continuación refleja las causas de fallas que hemos registrado en las bombas devueltas para análisis y en los registros de servicio de campo de drenaje municipal, plantas químicas, acerías y sitios mineros. Es una referencia práctica más que una estadística formal de la industria.
Debido a que el lado de succión opera por debajo de la presión atmosférica, cualquier imperfección en las bridas, juntas roscadas, juntas o la propia pared de la tubería permite que entre aire. No es necesario que una fuga en la línea de succión gotee líquido para ser dañina: una grieta fina de uno o dos milímetros puede permitir que haya suficiente aire para romper el vacío. Luego, la bomba aumenta, la presión de descarga fluctúa y el flujo cae. Para localizar la fuga, vierta agua sobre cada junta mientras la bomba está en funcionamiento; el agua sella temporalmente la abertura y la presión de succión aumentará. Reemplace las juntas dañadas con material compatible con el líquido, vuelva a aplicar sellador de roscas y apriete las bridas de manera uniforme.
Una bomba autocebante es autocebante, no autollenable. La carcasa debe contener líquido antes del primer arranque y debe permanecer llena durante los períodos de inactividad. Una válvula de pie con fugas, una válvula de retención de succión mantenida abierta por los desechos o una evaporación lenta después de una parada prolongada pueden drenar la carcasa. Cuando el impulsor agita solo aire, no puede generar el vacío necesario para levantar el líquido. Verifique el nivel de líquido en la carcasa, rellénelo y repare o reemplace la válvula que permitió que el líquido drenara nuevamente al sumidero.
La altura de succión teórica al nivel del mar con agua fría es de unos 10,3 metros, pero el límite práctico para la mayoría de las bombas autocebantes es de 5 a 8 metros de elevación estática una vez que se tienen en cuenta las pérdidas por fricción, la temperatura del líquido y el volumen de aire en la tubería. Cuando la elevación es demasiado alta, la bomba debe evacuar más aire y superar un vacío mayor, y es posible que nunca se cebe por completo. Mida la elevación estática y la longitud total equivalente de la tubería. Si el valor está cerca o por encima de la clasificación de la bomba, reubique la bomba más cerca de la fuente de líquido, agrande la tubería de succión o seleccione una bomba con mayor rendimiento de succión.
Las bombas autocebantes utilizadas en aguas residuales, minería y servicios químicos a menudo manejan trapos, películas plásticas, escoria de soldadura o residuos cristalizados. Cuando los desechos se acumulan entre las paletas del impulsor o impiden que la válvula de pie se asiente, la bomba pierde su capacidad de generar presión. El motor suena normal, pero el flujo disminuye y la bomba puede eventualmente sobrecalentarse. Desmonte la tapa de succión, limpie el impulsor y la válvula de retención e instale un filtro con una abertura lo suficientemente pequeña para proteger la bomba pero lo suficientemente grande para evitar una pérdida excesiva por fricción.
El puerto de recirculación es un pequeño pasaje que devuelve el líquido desde la cámara de separación de aire al ojo del impulsor. En el caso de aguas sucias, la arena y los sólidos fibrosos pueden acumularse en este puerto. Con el puerto bloqueado, la recirculación se detiene y la bomba no puede purgar el aire de la línea de succión, incluso cuando la carcasa está llena. Esta falla es fácil de pasar por alto porque el impulsor parece limpio. Abra la tapa de inspección, confirme que el puerto esté limpio y agréguelo al programa de limpieza mensual para instalaciones de agua sucia.
La cavitación ocurre cuando la presión en la entrada del impulsor cae por debajo de la presión de vapor del líquido. Se forman burbujas de vapor que colapsan violentamente, haciendo un ruido como de grava al pasar a través de la bomba y erosionando los bordes del impulsor. Una bomba autocebante cavita cuando la altura de succión es alta, el líquido está tibio, la línea de succión es demasiado larga o restringida, o el nivel del sumidero cae cerca de la abertura de succión. Mida el NPSH disponible y manténgalo por encima del valor requerido. Nuestro artículo sobre la solución de la cavitación en bombas de aguas residuales. explica el mismo mecanismo y ofrece pasos correctivos detallados.
Después de una revisión del motor o un cambio en las conexiones del suministro eléctrico, un motor trifásico puede hacer funcionar el impulsor en sentido inverso. Una bomba autocebante que funciona hacia atrás todavía mueve algo de líquido, pero el flujo cae dramáticamente y la tuerca del impulsor puede aflojarse, permitiendo eventualmente que el impulsor se deslice a lo largo del eje. Siempre verifique la dirección de rotación antes de acoplar el motor y verifique la flecha direccional en la carcasa de la bomba. Si la rotación es incorrecta, intercambie dos fases cualesquiera y pruebe nuevamente.
Las mangueras flexibles son convenientes para conexiones temporales, pero su diámetro real suele ser menor que el tamaño nominal. Una manguera flexible de 2 pulgadas, por ejemplo, puede tener un orificio interno real de sólo 1,5 pulgadas y la pared interior corrugada añade pérdida por fricción. El efecto combinado puede impedir que una bomba alcance su rendimiento de succión nominal. Utilice un tubo de succión rígido, igual o un tamaño mayor que la entrada de la bomba, para el primer metro más cercano a la bomba; Si es inevitable utilizar una manguera flexible para aislar las vibraciones, manténgala lo más corta posible.
Cuando queda agua en la carcasa y en la tubería de succión a temperaturas bajo cero, la expansión del hielo puede romper la voluta, distorsionar el impulsor y desalinear la carcasa del cojinete. Los daños por congelación son una causa estacional de fallas en las bombas autocebantes en regiones frías. Drene la bomba y la línea de succión antes de cualquier parada prolongada durante el invierno, o proporcione un trazador de calor y aislamiento en la carcasa y las tuberías expuestas.
Las bombas autocebantes equipadas con un sello mecánico pueden perder succión cuando la cara del sello se desgasta; el aire entra a través del espacio aunque no gotea líquido visiblemente. Las juntas entre las mitades de la carcasa también envejecen y se comprimen con el tiempo, creando vías de fuga adicionales. Inspeccione la cámara del sello y las juntas de la carcasa durante el mantenimiento de rutina y reemplace las piezas desgastadas en el intervalo programado.
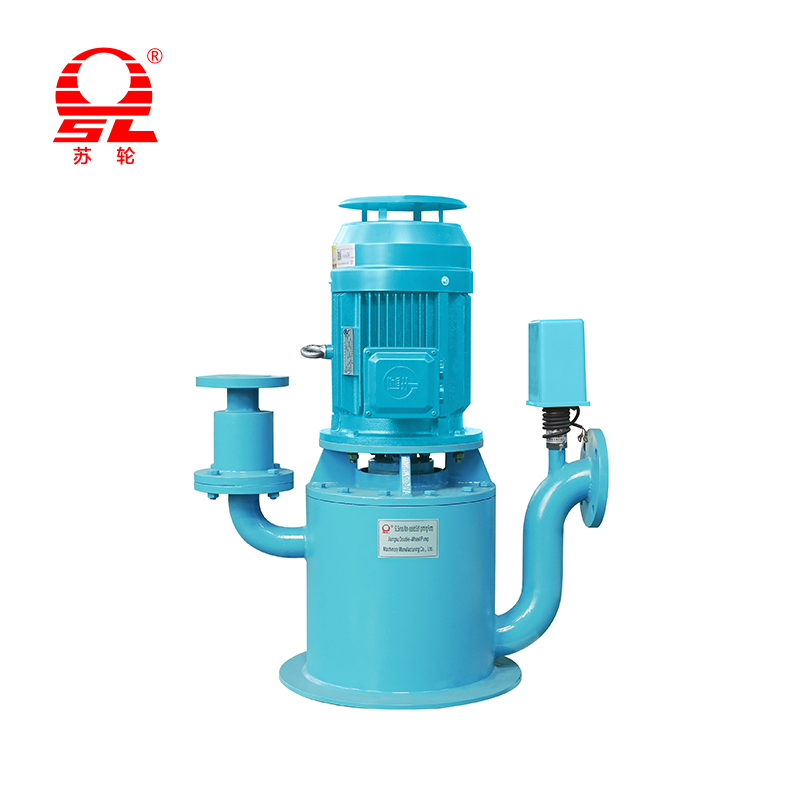
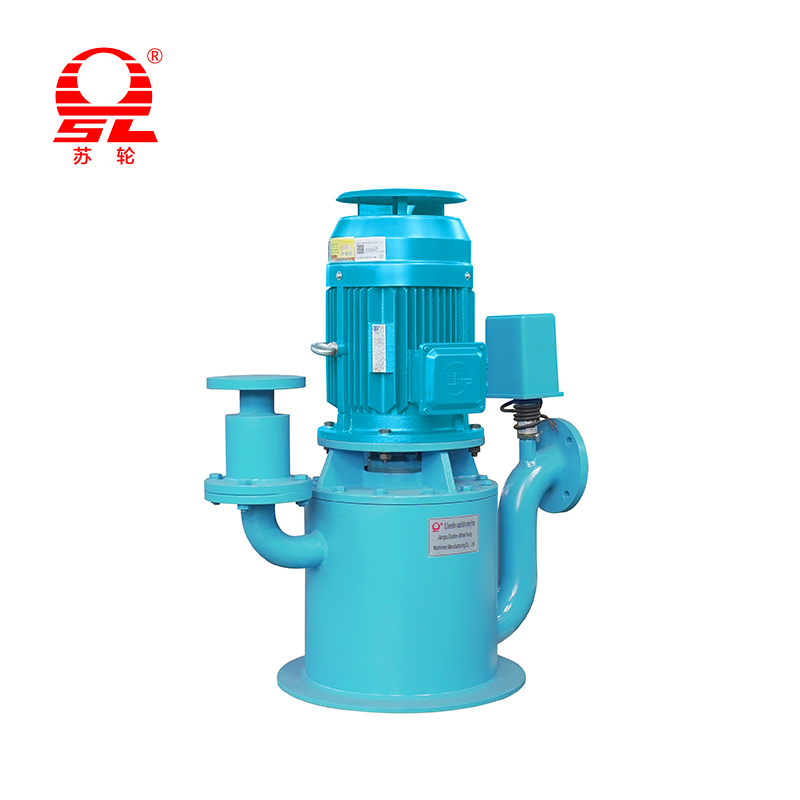 Bomba autocebante sin sello serie WFB para servicios propensos a fugas Esta bomba reemplaza los sellos mecánicos vulnerables con una disposición de sello tipo espacio, lo que elimina las fugas de aire causadas por el desgaste de la cara del sello. Es adecuado para plantas donde las fugas recurrentes en los sellos comprometen el rendimiento de la succión y requieren un mantenimiento frecuente. Ver producto →
En condiciones de servicio donde las fugas en los sellos son un problema recurrente, un diseño de bomba sin sellos elimina todo este modo de falla. La bomba autocebante sin sello serie WFB, una de nuestras principales líneas de productos, reemplaza el sello mecánico con una disposición de sello tipo espacio para que no haya una cara de sello desgastada que pueda filtrar aire hacia la cámara de succión.
La siguiente tabla vincula los síntomas más comunes con sus causas probables y sus primeras acciones. Está diseñado para usarse en el sitio de la bomba sin desmantelar la unidad.
| Síntoma | causa más probable | Primera acción |
|---|---|---|
| El motor funciona, no hay descarga, no hay presión. | Pérdida de prima; fuga de aire en la línea de succión; rotación inversa; puerto de recirculación obstruido | Carcasa de recarga; probar las juntas de succión con agua; verificar la rotación; puerto de recirculación limpio |
| Cebado lento y descarga chisporroteante | Fuga de aire; elevación de succión demasiado alta; línea de succión larga; manguera flexible de diámetro reducido | Juntas de prueba de agua; medir la elevación estática; Reemplace la manguera flexible con un tubo rígido. |
| Ruido como piedras pasando | Cavitación; escombros en el impulsor | Consultar NPSH disponible; impulsor limpio; reducir la elevación o elevar el nivel del sumidero |
| Sonido normal pero flujo bajo. | Válvula de pie o rejilla bloqueada; impulsor desgastado; baja velocidad del motor | Inspeccionar la rejilla y la válvula de pie; compare la velocidad del motor con la placa de identificación; comprobar el voltaje |
| Arranque y parada rápidos | Nivel bajo del sumidero; válvula de pie con fugas que causa pérdida de cebado | Verifique el nivel del sumidero; reparar o reemplazar la válvula de pie; ajustar el control de nivel |
| Fugas de agua por la zona del pozo | Sello mecánico o junta de carcasa desgastados | Reemplace el sello y las juntas; considere un diseño de bomba sin sellos |
La mayoría de los problemas descritos anteriormente se pueden prevenir con una rutina de mantenimiento disciplinada. Los intervalos siguientes se basan en tareas industriales típicas en aguas residuales, suministro de agua y transferencia de productos químicos; ajústelos si su líquido es especialmente abrasivo, corrosivo o alto en sólidos.
Las pruebas no son sólo para la fábrica. Nuestras instalaciones de producción incluyen una plataforma integral de prueba de bombas que cubre diámetros de 32 mm a 1200 mm y potencias de motor de 1,1 kW a 1200 kW con voltajes de 380 V a 10 kV. Para instalaciones críticas recomendamos la misma disciplina: medir caudal, altura, potencia absorbida y nivel de vibración, y comparar los valores con la curva original. Una desviación de más del 5 por ciento en el flujo o la altura es una advertencia clara de que la bomba necesita atención.
Se pueden prevenir varias fallas comunes en la etapa de especificación. Una revisión detallada de la selección de bombas debe cubrir el concepto de sellado, la eficiencia hidráulica, el nivel de automatización y la calidad del material, en lugar de solo el precio.
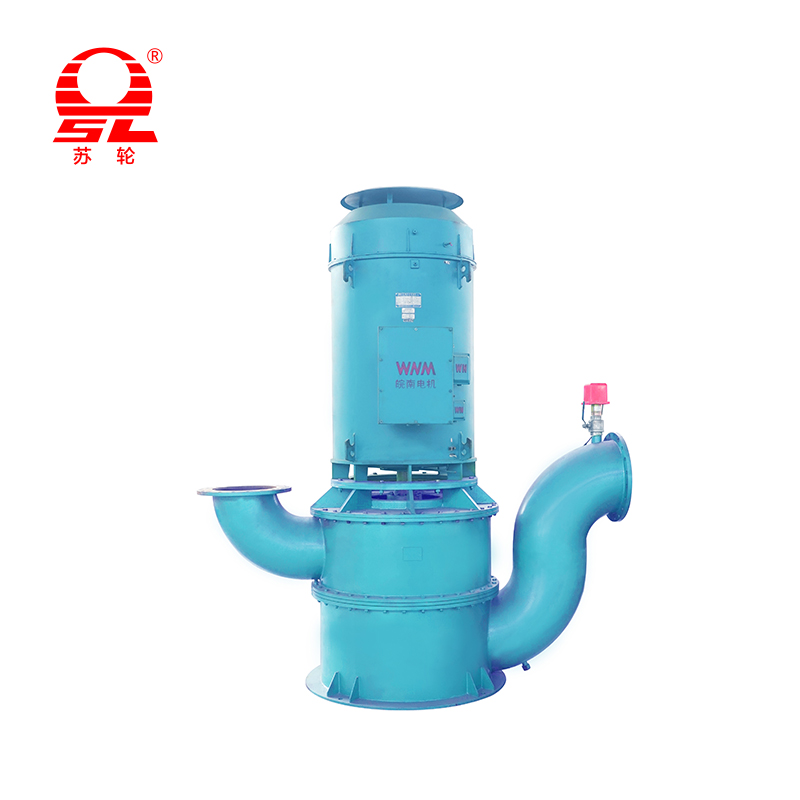
Para instalaciones de larga duración donde el consumo de energía es un costo significativo, el diseño hidráulico de alta eficiencia marca la mayor diferencia. La serie GZB utiliza un perfil de impulsor optimizado y una geometría de voluta para reducir el consumo de energía específico y al mismo tiempo mantener la capacidad de succión necesaria para el cebado automático.
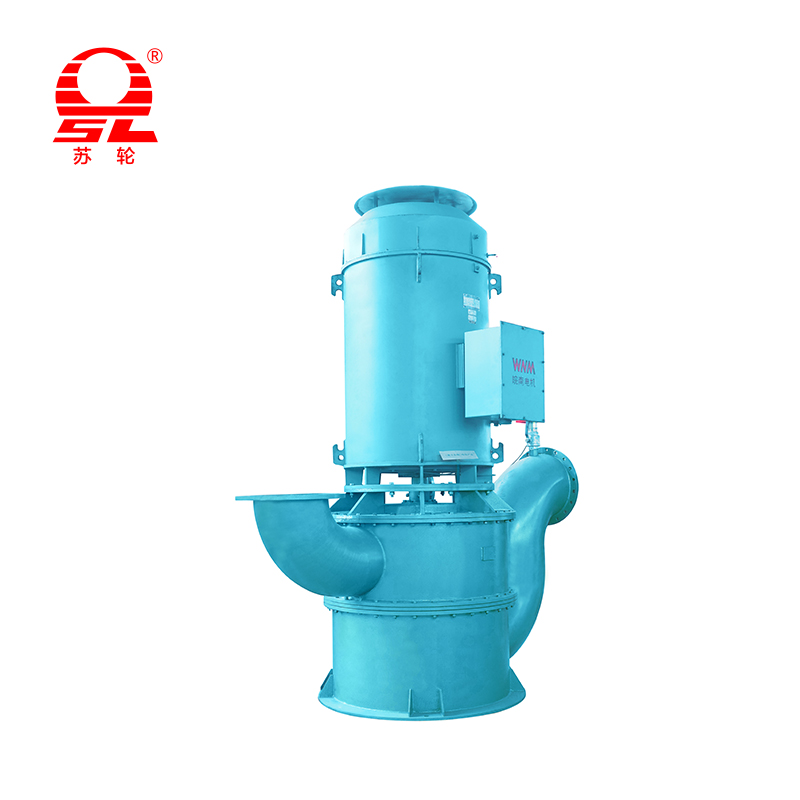 Bomba autocebante de ahorro de energía de alta eficiencia serie GZB Con un impulsor y una voluta optimizados, esta bomba reduce el consumo de energía específico y mantiene un cebado confiable. Su sello de flujo de aire centrífugo de laberinto combinado evita la fricción mecánica, abordando las fugas permanentes del sello sin equipo de vacío auxiliar. Ver producto →
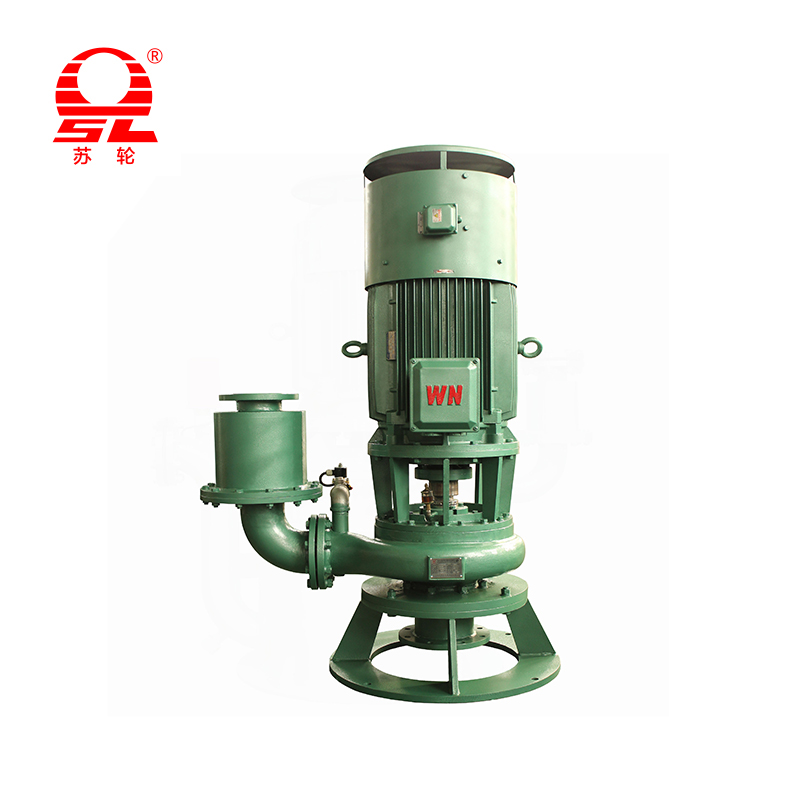
Cuando la bomba debe arrancar y detenerse sin supervisión a medida que cambia el nivel del sumidero, la bomba autocebante automática GJB agrega control automático de llenado y cebado, por lo que los operadores no necesitan visitar la estación para rellenar la carcasa después de un evento de bajo nivel.
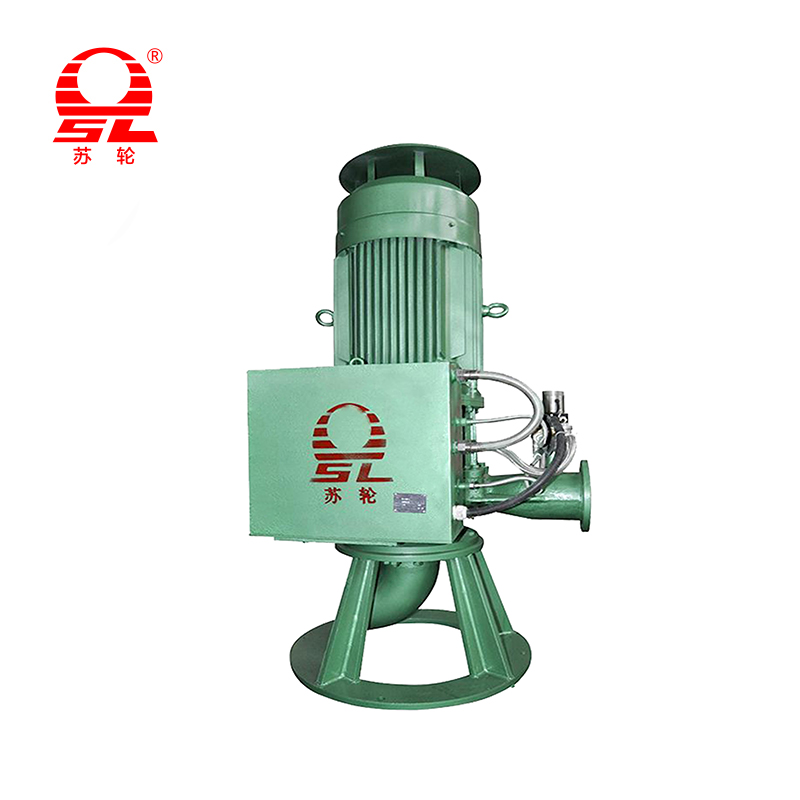 Bomba autocebante automática GJB con control inteligente Esta bomba agrega control automático de llenado y cebado para una operación de arranque y parada desatendida a medida que cambian los niveles del sumidero. Su diseño compacto de torre de perforación vertical reduce el espacio ocupado y los costos de instalación, con una orientación del puerto de succión personalizable según las limitaciones del sitio. Ver producto →
Para obtener una comparación más amplia de configuraciones selladas y sin sello, consulte nuestra Descripción general del producto de la bomba autocebante automática no sellada , que explica cómo la arquitectura sin sellos ayuda a las plantas que frecuentemente luchan contra las fugas de aire relacionadas con los sellos.
La causa habitual es una válvula de pie con fugas o una válvula de retención de succión que ya no asienta correctamente. El líquido de la carcasa vuelve al sumidero cuando la bomba se detiene, por lo que el siguiente arranque encuentra una carcasa vacía. Vuelva a llenar la carcasa, repare o reemplace la válvula defectuosa y vuelva a probar la línea de succión con un vacuómetro.
No. El líquido contenido en la carcasa también es el medio de enfriamiento y sellado para el área del impulsor y la cámara de sellado. El funcionamiento en seco calienta la carcasa, daña el sello y, eventualmente, puede provocar que el impulsor se atasque. Si es posible una condición seca en su proceso, instale un interruptor de nivel o un módulo de protección contra funcionamiento en seco.
Al nivel del mar, con agua fría y una línea de succión corta, la mayoría de las bombas autocebantes funcionan de manera confiable hasta aproximadamente 6 a 8 metros de elevación estática. El valor práctico de elevación disminuye a medida que aumentan la temperatura del líquido, la altitud o las pérdidas por fricción en la línea de succión.
Si la bomba tiene una carcasa llena, una rotación correcta y una línea de succión sin fugas, pero aún no puede generar presión, sospeche del puerto de recirculación. Abra la tapa de inspección y busque sólidos empaquetados en el puerto; límpielo y verifique que el líquido regrese al ojo del impulsor.
Las bombas autocebantes conllevan una pequeña penalización hidráulica porque se utiliza algo de energía para recircular el líquido y separar el aire. Sin embargo, los diseños modernos de alta eficiencia reducen esa brecha, y la instalación más simple sin válvula de pie ni equipo de cebado externo a menudo compensa la diferencia en los sistemas reales.
La experiencia de campo con bombas autocebantes lleva constantemente a la misma conclusión: mire primero el lado de succión. Las fugas de aire, la pérdida de cebado, la elevación excesiva y los pasajes internos bloqueados representan la mayoría de todos los incidentes, y cada una de estas fallas tiene un método de detección simple. Agregue la verificación del puerto de recirculación a la lista de mantenimiento mensual, verifique la dirección de rotación después de cualquier trabajo eléctrico, reemplace las mangueras de succión largas y flexibles con tuberías rígidas y drene la bomba antes de que llegue el clima helado.
Cuando esas medidas no resuelven el problema, evalúe el diseño de la bomba en sí. Un modelo sin sello elimina la ruta de aire del sello del eje; un modelo de alta eficiencia reduce los costos operativos; un sistema de cebado automático elimina el factor de error humano desde el inicio. Nuestros ingenieros ayudan periódicamente a los operadores de plantas a seleccionar la bomba autocebante correcta para un líquido, una elevación y un ciclo de trabajo específicos. Envíenos el tamaño de su bomba, las características del líquido y las condiciones del sitio a través de la página de contacto y le brindaremos una recomendación práctica basada en datos de rendimiento respaldados por pruebas.

+86-0523- 84351 090 /+86-180 0142 8659

Add 1: Parque Industrial de Hongguang, Jingjiang City, Provincia de Jiangsu, China
Add 2: No.68, Xinyi Road, Parque Industrial, Ciudad de Jingjiang, provincia de Jiangsu, China
+86-0523- 84351 090
+86-180 0142 8659
+0523-8435 5588